


想要更直观地感受弯管_中频弯管厂家实力雄厚产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:林芝波密弯管_中频弯管厂家实力雄厚的图文介绍


如何操作全自动弯管机? 全自动弯管机的使用其实就是通过对主油缸进行升降,当主油缸升降到一定高度时,松开手把,暂停几秒钟,减少回弹,这时可以用角度来测量尺寸来控制冷弯管的角度,然后上提主油缸底座控制手把,同时释放油缸动力,通过全自动弯管机上的台钳来控制手把。 全自动弯管机在运行时,每一个冷弯管开始弯曲时,前、中、前均需一次测平,这样可以减少由于各种因素引起的对弯管角的影响。弯管的工作原理其实非常简单,但其应用非常广泛。 弯管在现实生活中有很多地方会用到;例如制造飞机,跟随社会的发展,科技的进步,人们的生活水平的提高,开在路上的私家车也越来越多,在汽车的生产零件上就需要弯管,有些洗手间需要弯管,有些洗手间需要弯管,有些洗手间还需要弯管,比如浴缸手把等等,所以,弯管的使用与人类的生活息息相关。 高难度的管件,全自动弯管机也可以轻松驾驭,通过材料加工处理,可有效防止管件在运行和使用过程中管道产生的不良反应,在内地主要用于桥梁、船舶、钢板结构、管道工程等,可有效防止或减缓管件变形。还可以用弯管机来做弯管。


全自动弯管机应用防皱模有哪些关键点? 在全自动弯管机运用的是直径很大的水管、而弯曲半径较为小、厚壁又薄的时候,应运用防皱模与球芯棒。 水管弯折的情况下,其轴线里侧的原材料被缩小,当弯折至指定的视角,因为原材料缩小力大,会让原材料被推回来,并超出切点,假如这个地方的壁厚没有被弯模支撑,便会产生皱褶。就算后面在芯轴与弯模铺平,皱褶还是会存在,且在弯折完后,管上面也会出现一个大的皱褶。 应用防皱模,能够这个地方的支撑力度,让壁厚在缩小后匀称变厚,几乎不会皱褶。但因为调节不善,在已成皱褶后,防皱模还是不能够去掉褶皱。 防皱模的外形十分关键。水管拖动经过的槽应该稍微比管的直径大一点,可以是壁厚的10%,还要打磨光滑,以防止出现刮伤。 防皱模的前边应该特别薄,拉至弯模的切点处,用弯模来支撑,并多方面加固,营造一个封闭腔,好降低弯折时的摩擦阻力,防皱模在安装的时候,应略微一个不大的锥度。压膜的工作压力应调节得适度。安装与调节防皱模的时候,尽可能应用“调节芯棒”,在夹模夹紧的状况下来做。 在弯折的过程中,防皱模应该涂上适当的一层油,不过太多或是太稠的油还是会在这个地方出现皱褶,所以就要把握好这个量。 那以上就是全自动弯管机在应用防皱模的几个关键点了,大家可以了解一下!

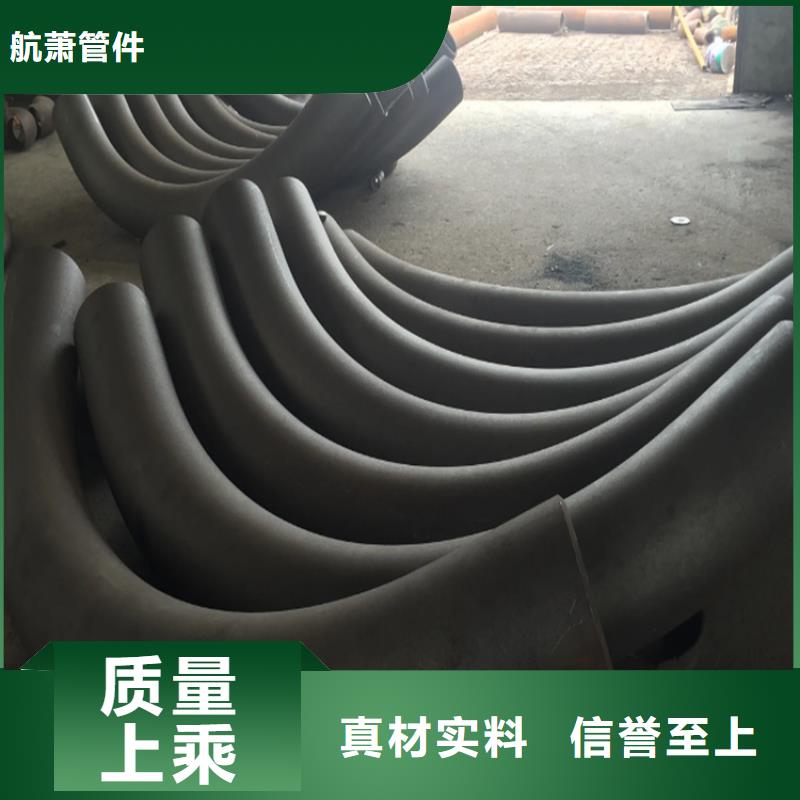
弯头的分类你了解多少呢,众所周知,管道的方向一般由弯头控制。那么弯头的分类是什么?今天,我想向大家介绍一下弯头的分类。 弯头是热水器安装中常见的连接管。它用于连接和改变弯管处的管道方向。其他名称:直角弯头、焊接弯头、45度角弯头、180度直角、冲压弯头、机械弯头等。 用途:连接两个公称直径相同或不同的管道,使管道以90度、45度、180度和一些特定的角度转换方向。在我们的日常生活中,90度45度180度的弯管随处可见。事实上,弯头有特殊的角度,但是很少有特殊的角度。可锻铸铁管件,主要用于供热、水和燃气管道及管道。压制弯头,又称无缝弯头。这种弯头由优质碳钢、耐酸不锈钢和低合金钢无缝钢管等制成。在特殊模具中压制成型。一般来说,无缝钢管是由专业设备制造商或加工厂通过冲压生产制造的。出厂时应在弯头两端加工凹槽。 弯曲半径和公称直径为1.5倍,特殊情况下弯曲半径可等于弯头公称直径。该范围与无缝钢管的壁厚一致.。 冲压焊接弯头是将板材通过模具冲压成半环弯头。然后将两个半环组装焊接成型。 在公称直径尺寸范围内,使用弯曲半径为200毫米或以上的无缝管弯头。 有两种生产方法: 一种是在用于植物材料的钢板上,经过切割和滚压焊接到多个辊管支撑板上。 另一种是用管材下料,采用组焊工艺成型。规格一般在200毫米以上。环境温度不应高于200,一般企业施工人员均可生产。弯头高压,优质低碳钢或锻造合金钢。 根据不同管道的连接结构。弯头两端加工成螺纹或凹槽,加工精度很高。要求管口螺纹和法兰螺纹紧密相连,配套企业可以自由拧入,不松动。压力为22.0和32.0MPa的石化管道,DN6200.通用规格范围。 弯管生产的技术要求: 需要控制曲率半径。例如,如果半径长度为1.5D。曲率半径必须在要求的公差范围内。由于这些管道大部分用于焊接,为了提高焊接质量。端部倾斜一定的角度和一定的边缘,这也是很严格的。它指定边的数量、角度和偏差范围。以及比管件更厚的几何图形。弯管的表面质量和机械性能与管道基本相同。为了便于焊接,连接管应由相同的钢制成。

弯管仅适用于使用过程中的工业用途,用刷子取出酸洗液,擦拭焊缝和待处理表面,试擦20分钟后再刷,产品中的氧化皮和较低的空气温度可以适当延长其处理时间,不锈钢弯管在使用过程中,斑点或横向开裂现象主要是由材料基体中的夹杂物引起的。因此在生产过程中可以有效提高其材料的纯度,如果弯管存放时间较长,必须定期保存和检查,使用时应保持清洁,并及时污渍,存放地点应通风,不得堆放或放置在室外,弯管应始终保持其干燥和通风。使用时要按照其准确的储存方法储存并需要保持清洁以及整洁,安装时可以根据其连接方式直接安装在管道上。 弯管安装时应位于正确的位置,但一般情况下,可以随意安装在管道的位置,但在操作过程中,应方便简单,弯管的弯头应水平安装,并注意其密封性能,不得泄漏,如果有泄漏,会影响管道的运行,另外,弯截止阀、闸阀、球阀不是全关就是全开,不允许调节流量,会影响管道的密封性,加速磨损。

航萧管件(林芝市波密县分公司)是专业销售、生产(林芝波密) 本地 林芝波密本地工地弯管、林芝波密本地车站弯管工程、林芝波密就近车站弯管于一体的综合性企业。公司秉承“诚信为本、客户至上”和“专人、专业、专心,做精、做细、做透”的经营理念,以金属流通为主业,以“优质、快捷、”为标准,服务客户,奉献社会,规模实力不断增强,品牌信誉日益。

全自动弯管机的质量鉴别方法 随著科技的进步,各式各样的全自动弯管机品种一直在填补市场的空缺,满足市场各种的需求,目前市场上主要的全自动弯管机品种有CNC全自动弯管机,半自动弯管机,手动弯管机,这几种弯管机,如何鉴别全自动弯管机的品质?相信对大多数消费者来说并不是特别了解,全自动弯管机厂的小编认为要注意以下几个方面。 1、模架硬度和模架硬度也是设备能否正常使用的关键。在模具硬度低于洛氏HRC60的情况下,模具硬度低于洛氏HRC50。 2、设备的主要参数测量:让设备空转,用手触摸各模座,手感应无抖动,否则视为不合格产品。 3、将设备装入模具,扣压试样接合处,用卡尺或千分尺测量接合处,圆度在0.1MM以下即可。 4、检查设备模架的八瓣均分和模架的平整度。质量比较好的设备将对这两个参数进行特殊的控制调整,而一些劣质的设备将无法控制以上两个参数。 那以上就是全自动弯管机的质量鉴别的方法了,大家可以了解一下!


